Comment imprimer en 3D un pochoir de pâte à braser
Un guide étape par étape pour créer des pochoirs SMD précis à partir de vos fichiers Gerber avec une imprimante 3D FDM
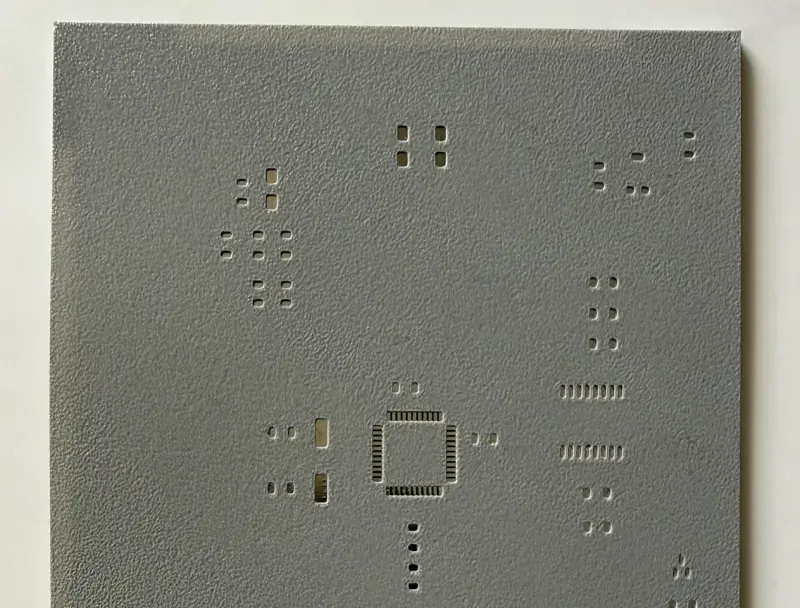
Un stencil de pâte à braser imprimé en 3D, prêt à être utilisé sur un PCB.
Qu’est-ce qu’un pochoir de pâte à braser ?
Un pochoir de pâte à braser est une plaque fine avec des ouvertures correspondant aux pads de votre PCB. Vous le posez sur la carte, étalez la pâte à braser avec une raclette, et la pâte se dépose précisément sur chaque pad.
Les pochoirs sont essentiels pour la soudure SMD/SMT par refusion. ils rendent le processus plus rapide et plus régulier qu’une application manuelle à la seringue.
Pochoir 3D vs pochoir professionnel
Les pochoirs imprimés en 3D sont une alternative à très bas coût, idéale pour le prototypage et les petites séries. Pour les cartes de production finale avec des composants à pas fin, les pochoirs professionnels découpés au laser restent la référence.
| Imprimé en 3D (Stenchill) | Professionnel (découpé au laser) | |
|---|---|---|
| Coût | Gratuit (juste le filament) | 15-30 $ par face |
| Délai | Minutes | Jours (livraison) |
| Précision | Bonne (buse 0,2-0,4 mm) | Excellente (découpe laser) |
| Idéal pour | Prototypage, petites séries, composants 0603+ | QFN/BGA pas fin, production en série |
Pads trop proches : que faire ?
Sur les empreintes à pas fin comme QFN, QFP ou SOIC, les pastilles peuvent être si proches que les parois entre elles sont trop fines pour s’imprimer correctement. Si vous laissez l’option Fusionner les pastilles proches activée (par défaut), je fusionne chaque rangée en un seul slot. Si vous la désactivez, je reste fidèle à votre disposition d’origine et je fais confiance à votre slicer.
Vous ne voulez pas de pâte sur tous les pads ?
Un composant que vous ne montez pas
Une variante de carte, une empreinte optionnelle, un emplacement laissé vide pour l’instant.
Un connecteur soudé au fer
Il se soude à la main après la refusion, il n’a donc pas besoin de pâte.
Un repère d’alignement égaré
Certains logiciels de CAO placent les fiduciaires sur le calque de pâte, et ils se retrouvent percés dans le pochoir.
Votre fichier
Connecteur retiré
Après la génération, ouvrez Retirer des pads sous la vue 3D. Cliquez sur les pads dont vous ne voulez pas, ou tracez un rectangle autour d’une zone, puis cliquez sur Régénérer.
Je reconstruis tout le pochoir comme si ces pads n’avaient jamais été dans votre Gerber : les pads voisins sont recalculés eux aussi. Tout remettre les fait tous revenir.
Ce qu’il vous faut
- Des fichiers Gerber exportés depuis votre outil EDA (KiCad, Eagle, Altium ou autre)
- Une imprimante 3D FDM (n’importe quel modèle standard)
- Du filament PLA ou PETG
- De la pâte à braser et une raclette
- Stenchill (ce site) ou le plugin KiCad
Guide étape par étape
Exportez vos fichiers Gerber
Dans KiCad, allez dans Fichier → Tracer, sélectionnez le format Gerber et vérifiez que les couches Paste (F.Paste, B.Paste) et Edge.Cuts sont incluses. Dans Eagle ou Altium, utilisez l’export Gerber standard. Vous avez besoin au minimum d’une couche Paste et du contour de carte.
Uploadez sur Stenchill
Allez sur la page d’accueil de Stenchill, glissez-déposez votre fichier ZIP Gerber, ou utilisez le mode fichiers individuels pour sélectionner uniquement les couches nécessaires. Vous pouvez aussi utiliser le plugin KiCad pour générer directement depuis l’éditeur PCB.
Ajustez les paramètres
Configurez les paramètres de génération : épaisseur du pochoir (0,3-0,4 mm recommandé), valeur de retrait, diamètre de buse pour la compensation automatique des petits pads, et options d’épaulements pour l’alignement du PCB.
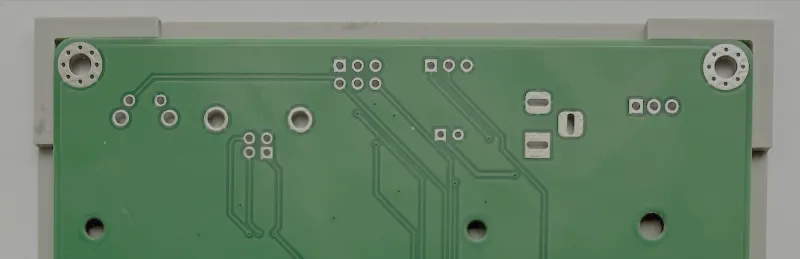
Les supports maintiennent le stencil parfaitement aligné sur le PCB. Ils sont générés automatiquement à partir du contour de la carte.
Téléchargez et slicez
Téléchargez le fichier STL ou 3MF généré. Dans votre slicer, utilisez ces paramètres : hauteur de couche 0,1 mm, remplissage 100 %, 3-4 couches au total (correspondant à l’épaisseur du pochoir). Une buse de 0,2 mm donne les meilleurs résultats, mais 0,4 mm fonctionne aussi avec la compensation de buse activée.
Réduisez la vitesse d'impression à 30 - 40 mm/s. Les stencils sont des pièces petites et très détaillées, et un déplacement plus lent laisse à l'extrudeur le temps de poser des bords de pads nets sans rater les détails fins.
Si votre slicer le propose (Cura, PrusaSlicer, OrcaSlicer, BambuStudio), basculez le générateur de parois (nommé « générateur de périmètre » dans PrusaSlicer) de Classique vers Arachne. Arachne adapte l'épaisseur des parois à la géométrie exacte des ouvertures et évite les petits trous que le mode Classique laisse sur les pads plus fins que la buse. Si votre slicer n'a que Classique (anciens dérivés de Slic3r, slicers basiques), le stencil s'imprime quand même - juste avec un peu moins de précision sur les pads les plus fins.
Imprimez sur un plateau lisse (verre, PEI lisse, miroir). La face en contact avec le plateau prend l'aspect de sa texture, donc un plateau lisse vous donne un côté parfaitement plat pour étaler la pâte à souder, et la raclette glisse sans accrocher. Les plateaux texturés (PEI texturé, surfaces granuleuses) fonctionnent aussi, mais les reliefs imprimés rendent l'étalement moins régulier.
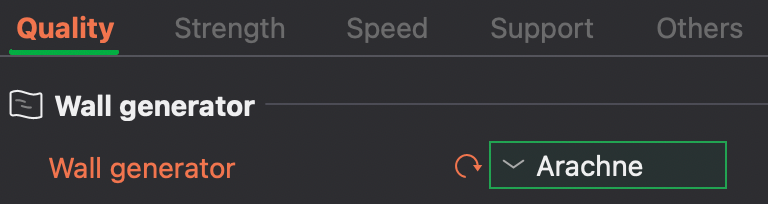
Dans BambuStudio (ici), choisissez Qualité → Générateur de parois sur Arachne avant d'exporter le G-code. Cura, PrusaSlicer et OrcaSlicer proposent la même option.
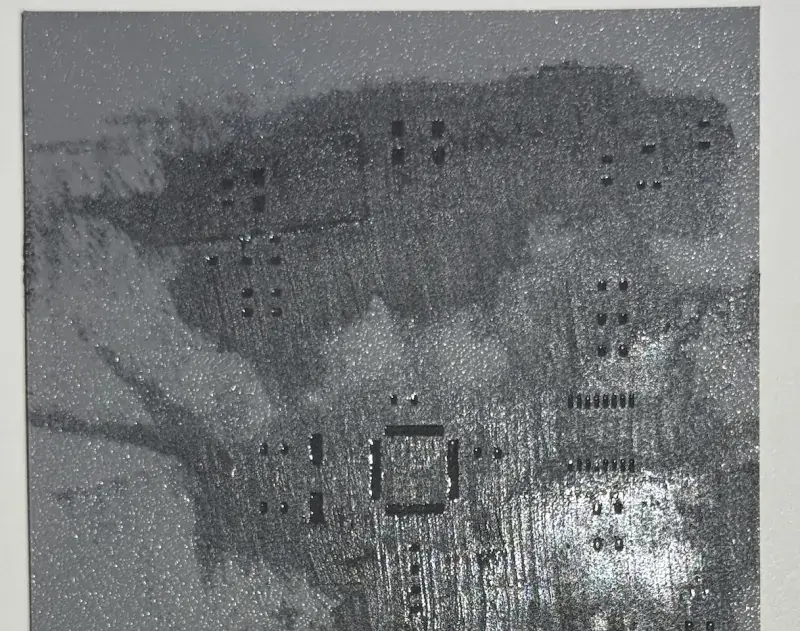
Étalez la pâte à braser avec une raclette sur les ouvertures du stencil, puis retirez délicatement le stencil du PCB.
Appliquez la pâte et refusionnez
Posez le pochoir sur votre PCB. les épaulements l’alignent automatiquement. Étalez la pâte à braser sur les ouvertures avec une raclette. Retirez le pochoir délicatement, placez vos composants SMD, puis refusionnez avec une plaque chauffante, un four de refusion ou une station à air chaud.
Ajustez le volume de pâte avec l'épaisseur
Je calcule l'aire des ouvertures depuis votre couche de pâte, donc l'épaisseur est le seul terme que vous contrôlez. Des joints trop maigres ? Montez à 0,5 mm. De la pâte qui ponte entre les pastilles ? Descendez à 0,3 mm.
Touchez à l'épaisseur avant de toucher au shrink. Le shrink redessine chaque ouverture, donc il déplace la pâte ; l'épaisseur met le volume à l'échelle sans rien changer à ce qui atterrit où.
Gardez une valeur multiple de votre hauteur de couche, sinon le trancheur arrondit à votre place. En couches de 0,1 mm, 0,3 / 0,4 / 0,5 mm s'impriment exactement.
Quelle buse pour votre carte ?
C'est le pas de vos composants qui décide de la buse, et non l'inverse. Entre deux ouvertures voisines il me faut une paroi d'au moins une largeur de buse pour que l'imprimante la rende, et chaque ouverture doit faire au moins deux largeurs pour que la pâte se détache. La distance d'un centre de pastille au suivant vaut donc au moins trois fois le diamètre de votre buse.
Un 0805 ou un SOIC à 1,27 mm de pas s'imprime sans problème en 0,4. Un QFP 0,65 demande 0,2. Un QFN ou un BGA 0,5 demande 0,15, et un BGA 0,4 demande 0,1, à peu près le plus fin qui se trouve couramment.
Ta buse fixe aussi la marge des épaulements
Une buse plus fine ne veut pas dire un ajustement plus serré. La marge s'applique de chaque côté de la carte, donc le jeu réel vaut le double de ce que tu saisis, et en dessous de 0,20 mm environ le pochoir ne glisse plus entre les épaulements. Stenchill te propose la valeur ci-dessous quand tu changes de buse, et t'avertit quand la tienne s'en écarte.
Mesuré sur une seule imprimante, à prendre comme un point de départ et non comme une loi. Si le pochoir entre serré, monte d'un cran de 0,05 mm : trop lâche ne coûte qu'un peu de précision d'alignement, trop serré coûte l'impression entière.
Conseils & dépannage
La pâte déborde sous le pochoir
Vérifiez que le pochoir est bien à plat sur le PCB. Utilisez du ruban adhésif ou des pinces pour le maintenir. Assurez-vous que la surface inférieure est lisse (imprimez sur un plateau en verre).
Les petits pads ne s’impriment pas correctement
Utilisez une buse de 0,2 mm pour les meilleurs résultats avec les composants à pas fin. Si vous utilisez une buse de 0,4 mm, activez la compensation de buse dans Stenchill. elle agrandit automatiquement les pads trop petits pour votre buse.
Le pochoir se déforme après impression
Imprimez sur un plateau en verre chauffé pour une meilleure planéité. Le PETG se déforme moins que le PLA. Assurez-vous que l’adhérence de la première couche est bonne et évitez de retirer le pochoir encore chaud.
Les épaulements ne correspondent pas au PCB
Augmentez le paramètre de jeu dans les réglages. La valeur par défaut de 0,3 mm convient à la plupart des PCB, mais si votre carte est légèrement surdimensionnée, essayez 0,5 mm.
Les pads sont imprimés incomplets ou absents
Si votre slicer le propose (Cura, PrusaSlicer, OrcaSlicer, BambuStudio), basculez le générateur de parois sur Arachne. Il produit des parois à largeur variable qui remplissent les ouvertures fines, alors que le mode Classique saute ou sous-extrude les parois plus étroites que la buse.
Bambu Studio annonce une config invalide dans le 3MF
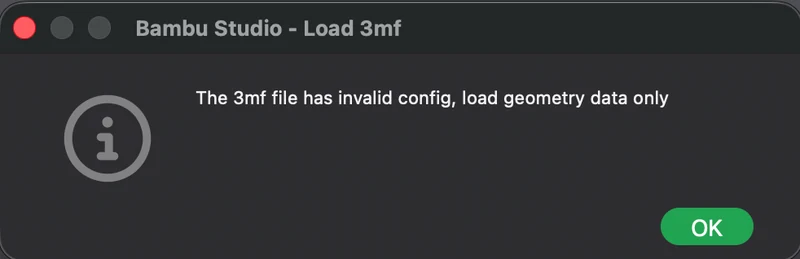
Cliquez sur OK, le fichier est sain. Bambu Studio ne lit les réglages d'impression que dans les 3MF qu'il a écrits lui-même, donc il annonce que tous les autres n'ont pas de config et charge la géométrie seule. C'est ce que vous voulez ici : le pochoir arrive entier, à la bonne échelle, et votre propre profil d'impression reste sélectionné. OrcaSlicer affiche un avis comparable. Si vous préférez ne pas le voir, tranchez le STL, il porte le même pochoir.
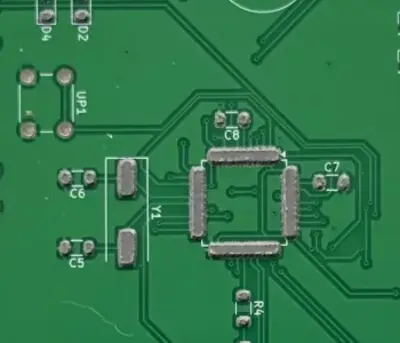
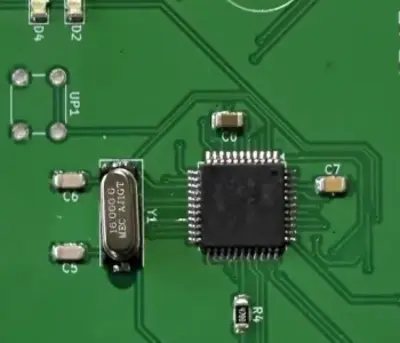
Prêt à essayer ?
Générez votre pochoir en quelques secondes. c’est gratuit, sans inscription.