3D-gedruckte Lötpastenschablone. Anleitung
Eine Schritt-für-Schritt-Anleitung zur Erstellung präziser SMD-Schablonen aus Ihren Gerber-Dateien mit einem FDM-3D-Drucker
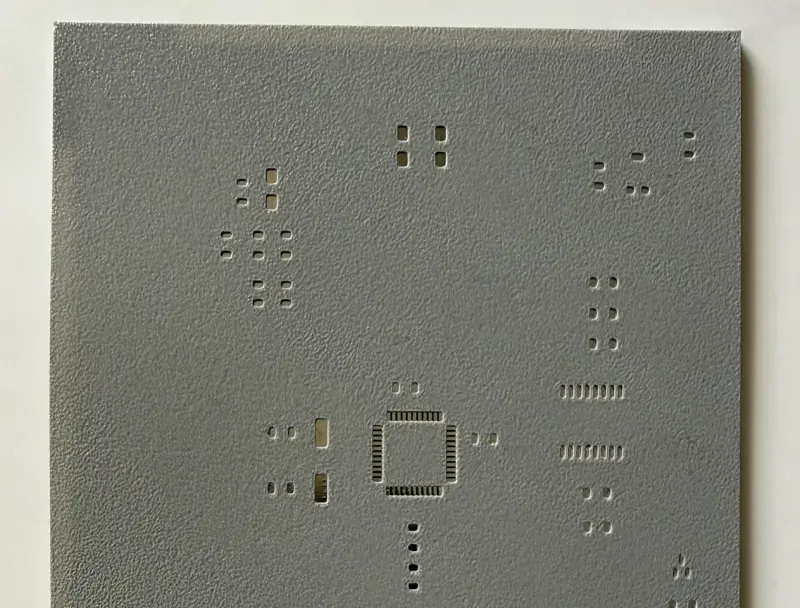
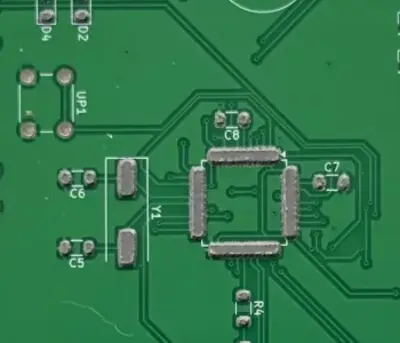
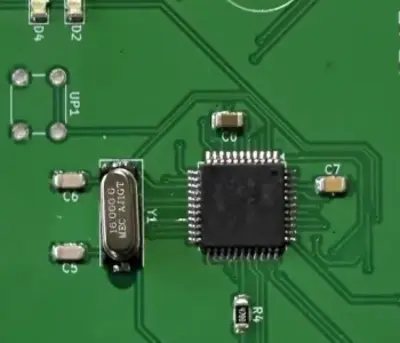
Eine 3D-gedruckte Lötpastenschablone, einsatzbereit auf einer Platine.
Was ist eine Lötpastenschablone?
Eine Lötpastenschablone ist eine dünne Platte mit Aussparungen, die den Lötpads Ihrer Platine entsprechen. Sie legen sie auf die Platine, verteilen Lötpaste mit einem Rakel, und die Paste wird präzise auf jedem Pad aufgetragen.
Schablonen sind für das SMD/SMT-Reflow-Löten unverzichtbar. sie machen den Prozess schneller und gleichmäßiger als das manuelle Auftragen mit einer Spritze.
3D-gedruckt vs. professionelle Schablonen
3D-gedruckte Schablonen sind eine kostengünstige Alternative, ideal für Prototyping und Kleinserien. Für finale Produktionsplatinen mit Fine-Pitch-Bauteilen bleiben professionelle lasergeschnittene Schablonen die Referenz.
| 3D-gedruckt (Stenchill) | Professionell (lasergeschnitten) | |
|---|---|---|
| Kosten | Kostenlos (nur Filament) | 15-30 $ pro Seite |
| Lieferzeit | Minuten | Tage (Versand) |
| Präzision | Gut (0,2-0,4 mm Düse) | Exzellent (lasergeschnitten) |
| Ideal für | Prototyping, Kleinserien, 0603+ Bauteile | Fine-Pitch QFN/BGA, Serienproduktion |
Eng beieinanderliegende Pads: was tun?
Bei Fine-Pitch-Bauteilen wie QFN, QFP oder SOIC können Pads so dicht beieinanderliegen, dass die Stege zwischen ihnen zu dünn zum zuverlässigen Drucken sind. Wenn Sie Nahe Pads zusammenführen aktiviert lassen (Standard), füge ich jede Reihe zu einem einzelnen Slot zusammen. Wenn Sie es deaktivieren, bleibe ich dem ursprünglichen Layout treu und vertraue Ihrem Slicer.
Nicht auf jedes Pad Paste auftragen?
Ein Bauteil, das Sie nicht bestücken
Eine Platinenvariante, ein optionaler Footprint, ein vorerst leerer Platz.
Ein Stecker, den Sie von Hand löten
Er wird nach dem Reflow mit dem Lötkolben gelötet und braucht keine Paste.
Eine verirrte Passmarke
Manche EDA-Programme legen Passmarken auf die Pastenlage, und sie landen als Öffnung in der Schablone.
Ihre Datei
Stecker entfernt
Öffnen Sie nach der Generierung Pads entfernen unter der 3D-Ansicht. Klicken Sie auf die Pads, die Sie nicht wollen, oder ziehen Sie ein Rechteck um einen Bereich, und klicken Sie dann auf Neu generieren.
Ich baue die ganze Schablone neu auf, als wären diese Pads nie in Ihrem Gerber gewesen, also werden auch die Pads drumherum neu berechnet. Alle zurückholen stellt alles wieder her.
Was Sie brauchen
- Gerber-Dateien aus Ihrem EDA-Tool (KiCad, Eagle, Altium oder andere)
- Einen FDM-3D-Drucker (jedes Standardmodell)
- PLA- oder PETG-Filament
- Lötpaste und einen Rakel
- Stenchill (diese Website) oder das KiCad-Plugin
Schritt-für-Schritt-Anleitung
Gerber-Dateien exportieren
Gehen Sie in KiCad zu Datei → Plotten, wählen Sie das Gerber-Format und stellen Sie sicher, dass die Paste-Layer (F.Paste, B.Paste) und Edge.Cuts enthalten sind. In Eagle oder Altium verwenden Sie den Standard-Gerber-Export. Sie benötigen mindestens einen Paste-Layer und den Platinenumriss.
Auf Stenchill hochladen
Gehen Sie zur Stenchill-Startseite, ziehen Sie Ihre Gerber-ZIP-Datei per Drag & Drop, oder verwenden Sie den Einzeldatei-Modus. Sie können auch das KiCad-Plugin verwenden, um direkt aus dem PCB-Editor zu generieren.
Einstellungen anpassen
Konfigurieren Sie die Parameter: Schablonendicke (0,3-0,4 mm empfohlen), Schrumpfwert, Düsendurchmesser für automatische Kompensation kleiner Pads und Schulteroptionen für die PCB-Ausrichtung.
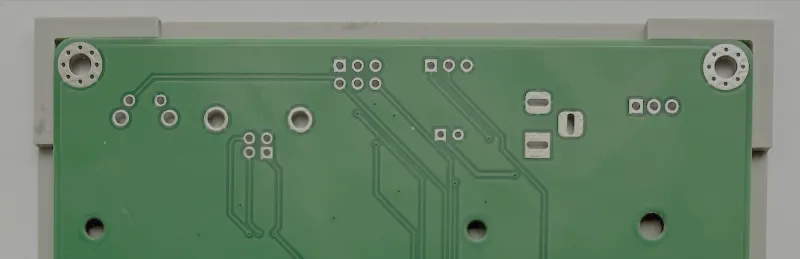
Die Stützen halten die Schablone perfekt auf der Platine ausgerichtet. Sie werden automatisch aus der Platinenkontur generiert.
Herunterladen und slicen
Laden Sie die generierte STL- oder 3MF-Datei herunter. Verwenden Sie diese Slicer-Einstellungen: 0,1 mm Schichthöhe, 100 % Füllung, 3-4 Schichten gesamt. Eine 0,2 mm Düse liefert die besten Ergebnisse, aber 0,4 mm funktioniert auch mit aktivierter Düsenkompensation.
Reduzieren Sie die Druckgeschwindigkeit auf 30 - 40 mm/s. Schablonen sind kleine, sehr feine Drucke, und langsamere Werkzeugbewegungen geben dem Extruder Zeit, saubere Pad-Kanten zu legen, statt feine Details auszulassen.
Wenn Ihr Slicer dies unterstützt (Cura, PrusaSlicer, OrcaSlicer, BambuStudio), stellen Sie den Wandgenerator von Klassisch auf Arachne um. Arachne passt die Wandbreite an die genaue Öffnungsgeometrie an und vermeidet die kleinen Lücken, die der Klassische Modus auf Pads lässt, die schmaler als die Düse sind. Wenn Ihr Slicer nur Klassisch bietet (ältere Slic3r-Derivate, einfache Slicer), wird die Schablone trotzdem gedruckt - nur mit etwas weniger Präzision an den feinsten Pads.
Drucken Sie auf einer glatten Druckbettoberfläche (Glas, glattes PEI, Spiegel). Da die Seite, die das Bett berührt, dessen Textur abbildet, bekommen Sie auf einem glatten Bett eine perfekt ebene Fläche zum Verteilen der Lötpaste, und der Rakel gleitet ohne Einhängen. Texturierte Betten (texturiertes PEI, körnige Oberflächen) funktionieren auch, aber die abgeprägten Erhebungen erschweren das gleichmäßige Verteilen der Paste.
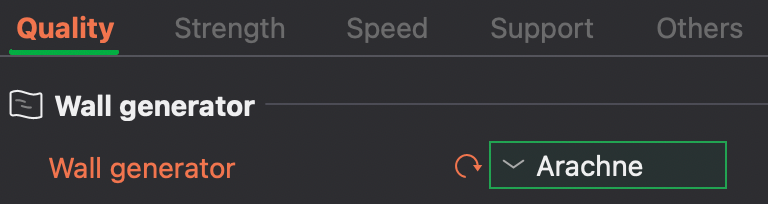
Stellen Sie in BambuStudio (abgebildet) Qualität → Wandgenerator auf Arachne, bevor Sie den G-Code exportieren. Cura, PrusaSlicer und OrcaSlicer bieten dieselbe Option.
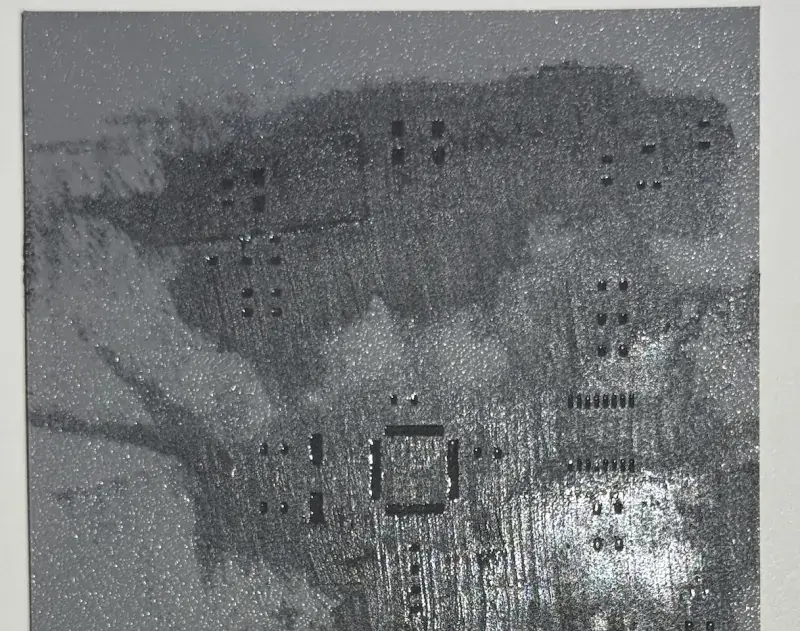
Verteilen Sie die Lötpaste mit einem Rakel über die Schablonenöffnungen und heben Sie die Schablone dann vorsichtig von der Platine ab.
Lötpaste auftragen und löten
Legen Sie die Schablone auf Ihre Platine. die Schultern richten sie automatisch aus. Verteilen Sie Lötpaste mit einem Rakel über die Öffnungen. Entfernen Sie die Schablone vorsichtig, platzieren Sie Ihre SMD-Bauteile und löten Sie mit einer Heizplatte, einem Reflow-Ofen oder einer Heißluftstation.
Pastenmenge über die Dicke einstellen
Die Öffnungsfläche leite ich aus Ihrer Pastenebene ab, also ist die Dicke der einzige Wert, den Sie steuern. Zu magere Lötstellen? Gehen Sie auf 0,5 mm. Paste, die zwischen den Pads brückt? Gehen Sie auf 0,3 mm.
Greifen Sie zur Dicke, bevor Sie am Shrink drehen. Shrink formt jede Öffnung um und verschiebt damit, wo die Paste landet; die Dicke skaliert die Menge und lässt das Layout unangetastet.
Halten Sie den Wert als Vielfaches Ihrer Schichthöhe, sonst rundet ihn der Slicer für Sie. Bei 0,1 mm Schichten drucken 0,3 / 0,4 / 0,5 mm exakt.
Welche Düse braucht Ihre Platine?
Das Rastermaß Ihrer Bauteile entscheidet über die Düse, nicht umgekehrt. Zwischen zwei benachbarten Öffnungen brauche ich eine Wand von mindestens einer Düsenbreite, damit der Drucker sie überhaupt ausgibt, und jede Öffnung muss mindestens zwei Düsenbreiten messen, damit sich die Paste löst. Der Abstand von einem Padmittelpunkt zum nächsten beträgt also mindestens das Dreifache Ihres Düsendurchmessers.
Ein 0805 oder ein SOIC mit 1,27 mm Rastermaß druckt problemlos mit 0,4. Ein QFP mit 0,65 will 0,2. Ein QFN oder BGA mit 0,5 will 0,15, und ein BGA mit 0,4 will 0,1, ungefähr das Feinste, was Sie ohne Weiteres bekommen.
Ihre Düse bestimmt auch das Schulterspiel
Eine feinere Düse bedeutet nicht automatisch einen engeren Sitz. Das Spiel wird auf jeder Seite der Platine angewendet, das tatsächliche Spiel ist also doppelt so groß wie der eingegebene Wert, und unter etwa 0,20 mm lässt sich die Schablone nicht mehr zwischen die Schultern schieben. Stenchill schlägt Ihnen beim Wechsel der Düse den Wert unten vor und warnt Sie, wenn Ihre Düse stark davon abweicht.
Auf einem einzigen Drucker gemessen, also eher als Ausgangspunkt denn als Gesetz zu verstehen. Sitzt die Schablone zu stramm, erhöhen Sie in Schritten von 0,05 mm: zu locker kostet nur etwas Ausrichtgenauigkeit, zu stramm kostet den ganzen Druck.
Tipps & Fehlerbehebung
Paste läuft unter der Schablone aus
Prüfen Sie, ob die Schablone flach auf der Platine aufliegt. Verwenden Sie Klebeband oder Klemmen zur Fixierung. Stellen Sie sicher, dass die Unterseite glatt ist (auf Glasplatte drucken).
Kleine Pads werden nicht korrekt gedruckt
Verwenden Sie eine 0,2 mm Düse für beste Ergebnisse bei Fine-Pitch-Bauteilen. Bei einer 0,4 mm Düse aktivieren Sie die Düsenkompensation in Stenchill. sie vergrößert automatisch zu kleine Pads.
Schablone verzieht sich nach dem Druck
Drucken Sie auf einem beheizten Glasbett für beste Ebenheit. PETG verzieht sich weniger als PLA. Achten Sie auf gute Haftung der ersten Schicht und entfernen Sie die Schablone nicht warm.
Schultern passen nicht zum PCB
Erhöhen Sie den Spiel-Parameter in den Einstellungen. Der Standardwert von 0,3 mm passt für die meisten PCBs, bei leicht überdimensionierten Platinen versuchen Sie 0,5 mm.
Pads werden nur teilweise gedruckt oder übersprungen
Wenn Ihr Slicer dies unterstützt (Cura, PrusaSlicer, OrcaSlicer, BambuStudio), stellen Sie den Wandgenerator auf Arachne. Er erzeugt Wände mit variabler Breite, die in schmale Pad-Öffnungen passen, während der Klassische Generator Wände überspringt oder unterfüllt, die schmaler als die Düse sind.
Bambu Studio meldet eine ungültige Konfiguration in der 3MF
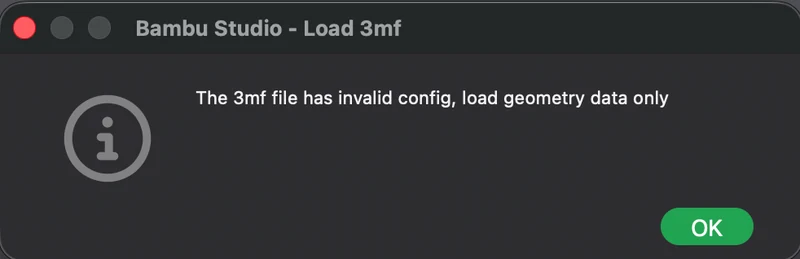
Klicken Sie auf OK, die Datei ist in Ordnung. Bambu Studio liest Druckeinstellungen nur aus 3MF-Dateien, die es selbst geschrieben hat. Jede andere 3MF meldet es deshalb als konfigurationslos und lädt allein die Geometrie. Genau das wollen Sie hier: Die Schablone kommt vollständig und im richtigen Maßstab an, und Ihr eigenes Druckprofil bleibt ausgewählt. OrcaSlicer zeigt einen ähnlichen Hinweis. Wenn Sie ihn gar nicht sehen möchten, slicen Sie stattdessen die STL, sie enthält dieselbe Schablone.
Bereit zum Ausprobieren?
Generieren Sie Ihre Schablone in Sekunden. kostenlos, ohne Registrierung.